

イオン川口東XDが本稼働、フィジカルAIで仕分けから積み込み自動化したまいばすけっと専用施設の革新性
 2026.11.09
イオン、イオングローバルSCM、Mujinの3社は10月29日、埼玉県川口市の物流センター「イオン川口東XD」を本稼働した。首都圏で出店を続ける都市型小型店「まいばすけっと」の専用センターで、仕分けから混載積み付けまでの一連の工程をイオンとして初めて自動化した。イオンは同センターを、Mujinと進める「次世代自動化モデルセンター」の第1弾と位置づける。

核となるのは、店舗に配送するカートラック(6輪台車)へ商品を積み付ける工程だ。扱う商品の種類が多く、出荷量も日によって変わる小売業では、これまで自動化が難しく人手に頼ってきた。イオングローバルSCMの山本浩喜社長は「最大のポイント」として、重いもの、軽いもの、箱が壊れやすいもの、大きいもの、小さいものをロボットが積み分ける点を挙げた。仕分けから混載積み付けまでは、センター作業に占める作業人時の割合が大きい領域で、ここの自動化が物流構造改革の推進につながることが期待される。
背景にあるのが、イオンが2024年から段階的に進める「物流構造改革」だ。イオンでは00年代前半から物流改革に取り組んできた。25年以上が経過し、その間に事業規模は3倍以上に成長。さらに物流の「2024年問題」など人手不足が深刻化する中、物流コストの上昇が続く一方で昨今頻発する自然災害の下でも安定的な商品供給が強く求められているなど、社会的な要請もある。山本社長は、物流センター内の改善だけでは社会課題を解決できず、上流から店舗までのサプライチェーン全体の最適化が必要だと強調した。
イオングローバルSCMでは改革の背景を4つに整理している。「高齢化等」では、設備の老朽化と修繕費の増加、システム基盤の非連携と老朽化、センターオペレーションの不統一。「事業規模拡大」では、店舗やトップバリュの増加に伴うセンター立地や保管出荷能力のアンマッチ。「コスト高」では、人手不足や最低賃金の上昇による人件費、中東情勢や為替変動による燃料費、建築費の高騰と、短いリードタイムに伴う需給ギャップ。「その他」として自然災害の増加(BCP〈事業継続計画〉対応)と環境対応(CO2削減など)を挙げる。
対応策として、最新の省人化設備への入れ替え、SCM(サプライチェーンマネジメント)全体での情報連携、オペレーションの標準化と内製化を進め、既存センターの再利用や改造、新規センターの開設、生産性KPI(重要業績評価指標)管理の強化、SCMシステム基盤の再構築に取り組む。配送距離の短縮に向けたセンター再配置(ハブ&スポークの強化)や、在庫配置・保管SKUの見直しによるセンター面積の適正化も掲げた。
構内作業費や人件費の削減、停電時のセンター稼働継続などに向けては、省人化・DX設備の導入、AI(人工知能)発注への移行、常温のTC2型への移行、27年の通路別納品の実施、非常用発電機の設置、耐震・免震化を並べる。今回の川口東XDは、このうち「省人化・DX設備」の導入に当たる。
山本社長は、人件費の上昇は避けられないとの認識を示した上で、従来は変動費として捉えていた作業費の一部を、自動化設備の導入によって固定費化することも可能だと説明した。そのバランスを見ながらセンターを設計していく。イオングループには多様な業態があるため、同じパターンのセンターを全国に画一的に広げるのではなく、地域の特性に応じて形を変えていく方針だ。
加工食品、菓子、飲料などの常温ケース商品については、入荷から出荷までの作業の80%を自動化する目標を掲げる。その際、工程を「入荷・検品(ケース供給)」「保管・搬送」「仕分け(ケース品・ピース品)」「出荷(積み付け)」の4段階に分けて考えている。
従来は作業者がパレットからケースを取り出し、フォークリフトで格納、出庫、搬送し、ケースを供給、仕分けし、ラックを回って1行ずつピッキングし、店舗別に積み付けていた。これを、ロボットによるケースの取り出しと供給、AGV(無人搬送車)による格納、出庫、搬送、ロボットによるケース仕分け、DPS(デジタルピッキングシステム)とAGVによるピース仕分けの定点化、ロボットによる店舗別の積み付けに置き換えていく。
このうち福岡XDと岩手FDCが保管・搬送からケース仕分けまでを、川口東XDがケース品とピース品の仕分けから出荷の積み付けまでを担う。入荷・検品は「検討中」の段階で、山本社長によると、発注、納品データと現物を照合して自動で検品する技術の開発に取り組んでいる最中だという。検品の自動化は主に福岡XDで集中的に進めている。これが実現すれば、ケース商品の出荷について80%程度の自動化が図れるという。
イオングローバルSCMが国内に持つ71の物流センターについて、2030年ごろまでに改革の一定の完遂を目指しており、ケース商品の自動化率80%もその時期までに実現したい考えだ。川口東XDの現状の自動化率は4、5割といった状況。
Mujinとは23年10月25日に、イオングループの物流構造改革に関するパートナーシップの締結を発表している。「サプライチェーン全体のデータ連携」「物流作業の自動化と知能化」「次世代拠点の最適配置」を進め、データと自動化技術に基づくサプライチェーン全体の最適効率化を目指す内容で、第1ステップとして26年をめどとする次世代自動化モデルセンターの構築を掲げていた。23年ごろから週1回程度の打ち合わせを重ねながら導入設備を詰め、約2年にわたって実証実験を繰り返してきたという。
先行する2拠点のうち、24年7月24日に本格稼働した「イオン福岡XD」は「物流課題解決とカーボンニュートラルの両立」を掲げ、自動倉庫からの出庫からソーターへの投入までの工程を自動化した。9月14日に開設を発表し、10月7日に低温エリアが稼働した「イオン岩手FDC」は、非常用発電設備を備え、災害や設備障害などの有事でも商品を安定供給できる物流体制づくりをテーマとする。
各センターにそれぞれテーマを持たせて試行錯誤し、その成果を最終的にモデルセンターに集約していく考えで、川口東XDのテーマが「カートラックへの積み付け」となる。3拠点の概要は図表①のとおり。
図表①

川口東XDの敷地面積は1万6529.04㎡(約5000坪)、建物は鉄骨造の地上4階建てで、延べ床面積は3万5800.65㎡(約1万830坪)、賃借面積は3万3601㎡。25年11月に竣工した。車両の接車バースを51台分備え、最大保管可能パレット数は約6700パレット。センターの運営はロジスティードに委託している。
稼働は段階的に進めた。1階の低温エリアは25年11月27日にプレスタートし、12月4日に稼働開始。常温エリアは26年7月2日から2店舗に絞ってテスト的に出荷を始め、7月30日に稼働開始。その後のテスト期間を経て運営が安定したことから、10月29日を本稼働という運びとなった。
フロア構成は、1階(1830坪)が低温エリアで、0℃帯、7℃帯、15℃帯に分かれ、牛乳やヨーグルト、納豆などを扱う。2階(1617坪)は入荷エリア、クロスドック(XD、通過型)品の入庫ライン、出荷エリアで、パレタイズロボット6台を置く。3階(2387坪)はケース中心のDC(ディストリビューションセンター、在庫型)在庫エリアで、順立てシャトルとスパイラルコンベヤを備える。4階(2524坪)はDC在庫エリアとピース仕分けのAGVエリアだ。2〜4階が常温で、飲料などの重量物や菓子などを扱い、省人化設備はこの常温フロアに集中させた。
低温も自動化を検討したが、コストに見合わないと判断し、従来のセンターと同じハンディ端末による仕分けとした。また、冷凍品と農産品はこのセンターでは扱わず、別のセンターから供給する。ただ、農産についてはイオングローバルSCMとして取り組みを勧める方針で、まいばすけっと向けのセンターで27年の年明けごろから農産の一部を実験的に取り込む計画があるという。雑貨は在庫をほとんど持たずにクロスドックで受け、ハンディ端末を見ながら人手で仕分けている。
現在、川口東XDから直接配送しているまいばすけっとは200店強で、埼玉県と東京都の北部を中心に、距離の近いエリアを受け持つ。さらに千葉県市川市のセンターへ幹線便で在庫を供給しており、担当者によると、市川経由の約50店を含めると同センターがカバーする店数は約250店になる。1400店ほどに店数が拡大しているまいばすけっとの中の一部だが、今後、川口東XDがカバーするエリアの店数もどんどん増える見込みで、建物は直送店に加え、幹線便で在庫を供給する店舗も含めて最大700店以上に対応できる設計になっているとする。
山本社長は、取り扱い店舗を今後、現在の2倍、3倍に広げられる態勢だと説明した。建物のキャパシティーはすでに確保していることから安定稼働に必要な条件が整えば、まいばすけっとの出店に合わせて毎月のように取り扱い店舗を増やしていける見込み。在庫の充足率は現状6割程度だという。まいばすけっとは21年に1000店を超え4桁チェーンとなったが、引き続き、積極的な出店を継続している。イオングローバルSCMは同センターを、首都圏で5カ所目となるまいばすけっとの専用配送拠点と位置づける。
センターが扱う商品は、センターで在庫する「DC品」と、在庫せずに店舗別に仕分けて送り出す通過型の「クロスドック品」の2つ。現状はクロスドック品が4〜5割を占めるが、最終的にはクロスドック品を2割程度、在庫品を8割程度とする計画だ。

店舗への配送は、ドライとチルドで各1便の1日2便が基本となる。まいばすけっとの場合、ドライ品は1店当たり1日にカートラック5台程度、チルド品はカートラックの半分ほどの大きさのドーリーで1日12〜14台を送る。出荷量が多い売れ筋のペットボトルの水でも1店当たり5ケース程度ということで、まいばすけっとの物流のきめ細やかさが分かる。バス路線沿いなど交通事情によって始発前に納品しなければならない店など、配送の機会が1日1回に限られる店には、ドライとチルドを同じ車両で運ぶ。
常温フロアの工程は3層にまたがる。取引先から2階に入荷したDC品は、検品を終えると垂直搬送機で3階か4階に上げ、荷姿や形状、重量、出荷頻度などを考慮して保管する。クロスドック品は2階からコンベヤで流す。クロスドック品の入荷は昼ごろからがメインになる。
在庫エリアのフォークリフトは、無人フォークリフトも検討したが、生産性では人が運転した方が速いため有人で運用しているという。フロア間の搬送には3基のスパイラル(らせん状)コンベヤを採用した。エレベーターと違って待ち時間がなく連続して流し続けられ、マルチテナント型の建物でも床の開口部を広げずに縦の搬送路を確保できるためだ。荷物用エレベーターは積載荷重4.0t、最大高さ3.5mで、在庫を載せたフォークリフトごと上下階に移動できる。在庫エリアには、BCP在庫も含めてペットボトルの水が大量に積まれていた。


ケース仕分けの起点となるのがデパレタイズロボットだ。「デパレタイズ」はパレットに積まれた荷を降ろす作業を指す。3階に3台、4階に2台の計5台を置き、パレットに載ったDC品を荷下ろししてコンベヤに投入する。処理能力は1台当たり1時間に450ケースで、省人化効果は全店展開時の設計試算値で1日8人相当。

3Dビジョンでケースのサイズや位置をリアルタイムに認識するため、商品マスターの事前登録がなくても、サイズや種類の異なる商品が混ざった混載パレットを崩せる。最近は段ボールが薄い商品が多く、上面だけで吸着すると箱が壊れることがあるため、上面と側面の2面を吸着するハンドを採用した。飲料ケースのような重量物を扱う負荷の高い作業を自動化し、身体的負担を軽減する。
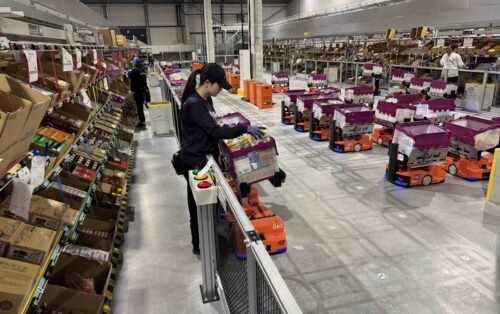
ピース仕分けには、Mujinが提供するAGVとDPSを組み合わせた方式を採用した。AGVは82台で、能力は1時間当たり1705行。ピース出荷の対象は約930SKUで、省人化効果は全店展開時の設計試算値で1日6人相当となる。店舗が狭くバックヤードもほとんどないまいばすけっとは、総合スーパーやスーパーマーケットなどに比べて小分け商品の比率がかなり高い。ここでは約1000アイテムを小分け対応している。
作業者は持ち場から動かず、AGVが運んでくるオリコンに、DPSに表示された数量の商品を入れ、手元のボタンで完了を知らせる。そのオリコンへの投入が最後になると赤いボタンが点灯し、作業者が蓋を閉めて押すと、AGVが自動でコンベヤまで運ぶ。AGVが自動でコンベヤまで運ぶ。空のオリコンもAGVが受け取りに行く。


棚の間を歩いて集荷する必要がなくなり、以前と比べ作業負担は半減したという。商品はフローラックに補充する。棚板が手前に傾いており、手前の箱が空になると奥の箱が自然に前へ流れてくる。空いた段ボールは破材コンベヤで破材機へ送る。空オリコンの組み立ては、ラベルの貼り残しや汚れの判断が必要なため人手で行っている。
従来のピース仕分けでよく見られるのは、作業場にコンベヤを張り巡らせ、そこへ商品を次々に流し込む方式だ。コンベヤは一続きのラインのため、上流の設備やシステムが1カ所でも止まると全体が止まってしまう。Mujinによると、AGVなら1台が故障しても他の車両が補える上、物量変動やレイアウト変更にも柔軟に対応でき、後から台数を足して能力を上げることもできる。
AGVは電池残量が一定以下になると順番に自分で充電ステーションへ向かう。82台は、設計上の上限とする約700店を時間帯で2回に分けて配送する前提で、1回当たり約350店分を同時に処理できる計算で、店数が増えても増設は不要だという。ステーションごとにばらつきはあるものの、現状の処理能力は時間当たり約170オリコンとしている。
デパレタイズしたケースも、AGVで集荷したオリコンも、2階で入荷したクロスドック品も、全ていったん3階のケース順立てシャトルに入る。積み付けの順番にケースを順立てする自動倉庫で、10アイル(通路)、保管能力は10アイル合計で5600〜1万1200ケース、1時間当たりの入出庫能力は合計約3085ケース。A系統とB系統に分かれ、それぞれ2階のパレタイズロボット3台に供給する。入庫は基本的にケースのサイズ別に行う。格納前に重さと寸法を計測するため、事前に情報のないクロスドック品も積み付け計算に使える。

工夫の1つが、DC品の店舗の割り当て方だ。先に店舗名のラベルを貼ってしまうと、全店分を個別に格納しなければならなくなる。そこで、例えば大量に流れるペットボトルの水などであれば、どの店向けかを確定させないままシャトルに入れ、積み付け計算で払い出し先が決まった時点で、オートラベラーで店舗名のラベルを貼る。むだな格納を減らし、最小限の在庫で積み付け計算ができるようにしたという。
最後の積み付けを担うのが、2階に並ぶ6台の混載パレタイズロボットだ。パレタイズは本来、荷をパレットに積み付ける作業を指すが、ここではパレットの代わりに店舗配送用のカートラックへ積む。処理能力は1台当たり1時間に480ケース、対象はマスター登録不要で全箱物商品、省人化効果は全店展開時の設計試算値で1日25人相当と、3つの設備の中で最も大きい。異なる荷姿のケースとオリコンを1台のロボットで荷合わせできる。

倉庫運用管理システム「WES」からの依頼を受けたMujinの積み付け計算機が、商品のサイズや重量、強度、重心、品種の情報をもとに、輸送や店舗作業を考慮した高密度で安定した積み方を計算する。重いものは下に置くようにプログラムで制御しており、店舗の従業員が品出しする際の安全にもつながる。
1店舗当たり約30ケースがシャトルにたまった時点で最適な組み合わせを決め、そのうち17ケース前後で1台のカートラックが仕上がる。計算した順番どおり、重いものからシャトルが払い出し、ロボットはその順に積んでいく。ケースがそろわない場合はいったん退避させ、払い出し基準に達してから改めて流す。
ロボットはコンベヤ上の3Dビジョンでケースのずれを補正し、カートラック上のビジョンセンサーで積載状態を確認しながら積み付ける。ケースの向きに合わせて天面と底面のどちらからつかむかも判断する。2個同時につかめる場合はシステムが判断して2個取りし、ビールケースのようにカゴ車にぎりぎり収まる品種は、斜めに差し込んで高い積載効率を実現する。
積み付け中に荷崩れを検知した場合は、まず停止して安全を確保し、続行できれば人が手直しして再開する。続行が難しければそのカートを払い出し、新しいカートで積み直す。エラーで設備を止めずに稼働を続けるための仕組みで、Mujinの滝野一征CEO兼共同創業者によると、払い出しになる割合は1桁%にとどまるという。
積み付けを支えるのが、シミュレーションとデジタルツインだ。出荷オーダーに応じて積み付け計画を事前にシミュレーションし、積載効率の高い計画に沿ってロボットを動かす。ロボットはビジョンやトルク、距離、触覚などのセンサーで現実の状況を把握し、その情報をデジタルツインと呼ぶバーチャルの世界にリアルタイムで再現する。その上で、1分後、3分後、さらに5分後、10分後と、次の動作を計算し続ける。


計算の途中にも新しい情報が入るため、計画はその都度更新される。わずかでもぶつかれば事故につながるため、バーチャルで計算した動作を現実のロボットに戻す段階では、物理の特性を踏まえて精密に制御するという。滝野CEOは、「この認識から計算、制御までのループを1秒間に何十回も回すことがフィジカルAIの本質だ」と説明した。内覧用に掲示された画面にはロボットの横に置かれたモニターに実機と同じ動きが映し出されていた。人が常時監視するためのものではなく、裏で行っている計算を目に見える形にしたものだという。
山本社長は、「カートラック1台を積む作業を短時間で切り取れば、ロボットは人の3〜4倍の生産性がある」と説明する。人手で起こりがちなラベルの見間違いによる誤仕分けも、基本的に発生しない。
一方、ロボットでは商品を縦にして積めないため、積み崩れを防ぐひと手間は人が加える。最後のストレッチフィルムの巻き付けも、手直しの可能性を考慮して人が判断して行う。まいばすけっとでは店舗前の路面を運ぶこともあるため、搬送中に落ちないよう巻いて出す。カートに店札を付ける作業はハンディ端末で行い、11時ごろから始まって13時以降がピークになる。
川口東XDの主な設備と能力、省人化効果は図表②のとおり。3設備の省人化効果を合わせると1日39人相当で、山本社長が会見で示した「日当たり39人ぐらい」の省人化と一致する。
図表②

これらの設備と作業者を束ねるのがMujinと共同開発したWESだ。ロボットアーム、AGV、シャトルなどの自動化設備と、ハンディ端末を通じた作業者への指示を一元管理し、店舗別の出荷情報や締め切り時刻に応じて、商品の供給順序や設備の動作を決める。
出荷の進ちょくや処理実績、設備の稼働率や処理量、作業の予定、完了状況はリアルタイムで可視化される。ロボットアームはMujinのロボットコントローラー、AGVはフリートマネージャーが制御し、その上位でWESが全体を統括する。全方位の監視カメラと連動したモニターを事務所や現場の要所に置き、どこでも同じ画面で進ちょくや機械トラブルを確認できる。
デジタルツインは保守にも使う。全ての設備をネットワークでつないでデジタルツインで管理しており、トラブル時にはハンドの1つに至るまで遠隔で状況を確認し、修正できる。WESには稼働状況や結果、原因が何時何分何秒にどのソフトウエアが動いていたかまで蓄積される。これまで人の知見で賄っていた現場のノウハウがデータとして残ることで、次の改善にどこへ投資すべきかの精度が上がると強調した。
併せてWMSも今回、刷新した。イオンがこれまで使ってきたWMSの老朽化に伴う更新の一環で、新しいWMSを導入したのは同センターが初めてとなる。他のセンターは当面、従来のWMSで運用する。
今後の課題について山本社長は、ロボット単体の能力を1日を通して発揮させることを挙げた。物量の波動や入荷のタイミングによって商品が一定に流れなければ機械の能力は出ないため、前後工程を含めたセンター全体の整流化が欠かせず、そのためにもWESが重要になるとしている。
なぜ最初の導入先がまいばすけっとのセンターだったのかにつうてはセンターの新設が必要になった時期と重なったことに加え、積み付けの難易度が高いことが背景にあるという。大型店では1商品で3ケース、5ケース、10ケースと出荷するため、積み付け計算は比較的簡単だと想定される。
これに対し小型店のまいばすけっとは1商品1ケースが中心で、商品の数だけ組み合わせが生じる。難易度が高い同社のセンターで実用化できれば、総合スーパー(GMS)やスーパーマーケットなど大型店のセンターにも展開できると判断した。まいばすけっとはセールなどによる月内の物量の波動が小さく、機械化に向いていることもある。
一方、既存センターへの展開は簡単ではない。まいばすけっと向けの既存センターは、ソーターでの仕分けと人手による積み付けが中心だ。AGVはスペースさえあれば後付けで導入できるが、シャトルは建物の設計段階から組み込む必要があることもある。
また、生鮮品や冷蔵の自動化は今後の課題とする。工業製品に比べ、JANコードがない、サイズが日によって違うといった難しさがある上、テストでは弁当や刺身が偏る、プリンが崩れるといった細かな課題が出ているという。
一方で滝野CEOは、技術的な難しさよりも費用対効果がボトルネックになっているとの見方を示す。さらに山本社長は全てを機械化すると停電時などに商品が1つも出なくなる恐れがあるため、人の手で緊急対応できる部分を残す必要があるとも語る。昨今はサイバー攻撃なども増えているが、何らかの要因で設備が止まるリスクについてはイオン全体のセキュリティ基準に則って対応しているとした上で、停止時のバックアップ体制の整備も進めていると説明した。
Mujinにとっても、川口東XDは同社が手がける案件の中で最大級となる。滝野CEOは、PoC(概念実証)の段階を終え、フィジカルAIを搭載したロボットを大量に導入した姿を示す施設だと位置づけ、労働環境の改善で雇用もしやすくなると話した。小売業の物流で人手に頼ってきた最後の工程に、ロボットがどこまで踏み込めるか。イオンの物流構造改革の行方を占う試金石となる。
イオン川口東XD概要
所在地/埼玉県川口市安行領家810-2
稼働/低温エリア:2025年12月4日(11月27日プレスタート)、常温エリア:2026年7月30日(7月2日からテスト出荷)、本稼働:2026年10月29日
竣工/2025年11月
建物/鉄骨造地上4階建て(1階1830坪、2階1617坪、3階2387坪、4階2524坪)
面積/敷地面積1万6529.04㎡(約5000坪)、延べ床面積3万5800.65㎡(約1万830坪)、賃借面積3万3601㎡
車両接車バース/51台
温度帯/常温、低温(低温は0℃帯、7℃帯、15℃帯。冷凍、農産は扱わない)
最大保管可能パレット数/約6700パレット
配送対象/まいばすけっと(直送200店強、市川センター経由を含め約250店設計上は幹線便供給分を含め最大700店以上に対応)
主な自動化設備/混載デパレタイズロボット5台、混載パレタイズロボット6台、ケース順立てシャトル10アイル、ピース品仕分けAGV82台、スパイラルコンベヤ3基、WES(倉庫運用管理システム)
運営委託/ロジスティード






 新着記事

 人気記事

 セミナー
 お役立ち資料
 メールマガジン